PTFE pokrycie rur z wkładką i testowanie przyczepności - Część 1
News Details
Wprowadzenie: Dlaczego farba zewnętrzna ma znaczenie
Kiedy kupcy szukają wysokiej jakości rur wyłożonych PTFE i elementów rurkowych wyłożonych PTFE, skupiają się prawie zawsze na wnętrzu. Wszyscy wiedzą, że wewnętrzna warstwa fluoropolimeru (PTFE) działa jako nieprzebicie shield przed silnymi kwasami, ostrymi zasadami i toksycznymi chemikaliami.
Jednak istnieje równie ważne pytanie, które wielu inżynierów projektowych zapomina: Co chroni zewnętrzną rurę stalową?
W typowych zakładach przetwórstwa chemicznego, fabrykach nawozów i portach morskich otaczający powietrze jest ekstremalnie surowe. Jest ono wypełnione wilgocią atmosferyczną, wysoką wilgotnością, solnym sprayem i subtelnymi parami kwasowymi. Jeśli zewnętrzna rura stalowa nie jest odpowiednio chroniona, zacznie się rdzewieć z zewnątrz. Z biegiem czasu ciężka korozja zewnętrzna może zniszczyć obudowę stalową, wymuszając kosztowną awarię fabryki – nawet jeśli wewnętrzne wyłożenie PTFE jest nadal idealnie nienaruszone.
Aby zapobiec temu, każda partia rur wyłożonych PTFE produkowanych w naszej placówce podlega严格, wieloetapowemu procesowi testowania powłoki. Oto jasny, krok po kroku opis, jak zapewniamy, że Twoje rury są chronione zarówno z wnętrza, jak i z zewnątrz.
Krok 1: Przygotowanie powierzchni (Tworzenie efektu "Velcro")
Czy kiedykolwiek próbowałeś przykleić standardową taśmę klejącą do całkowicie gładkiej szklanej płytki? Odrywa się z niemal zerowym wysiłkiem. Ale jeśli przykleisz tę samą taśmę do nieco szorstkiego tkaniny, przyczepia się mocno.
Ta sama zasada dotyczy malowania rur stalowych. Nie można po prostu spryskać płynną farbą na gładką rurkę z stali węglowej i oczekiwać, że będzie trzymać się przez 10 lub 15 lat.
-
Piaskowanie abrasive: Przed tym, jak jakakolwiek farba dotknie metalu, surowe rury stalowe są odblaskiwane małymi, wysokoszybkowymi cząsteczkami abrasive. Ten proces natychmiast usuwa całą warstwę oksydową, ciemne utlenienie, brud i mikroskopijne plamy rdzewienia.
-
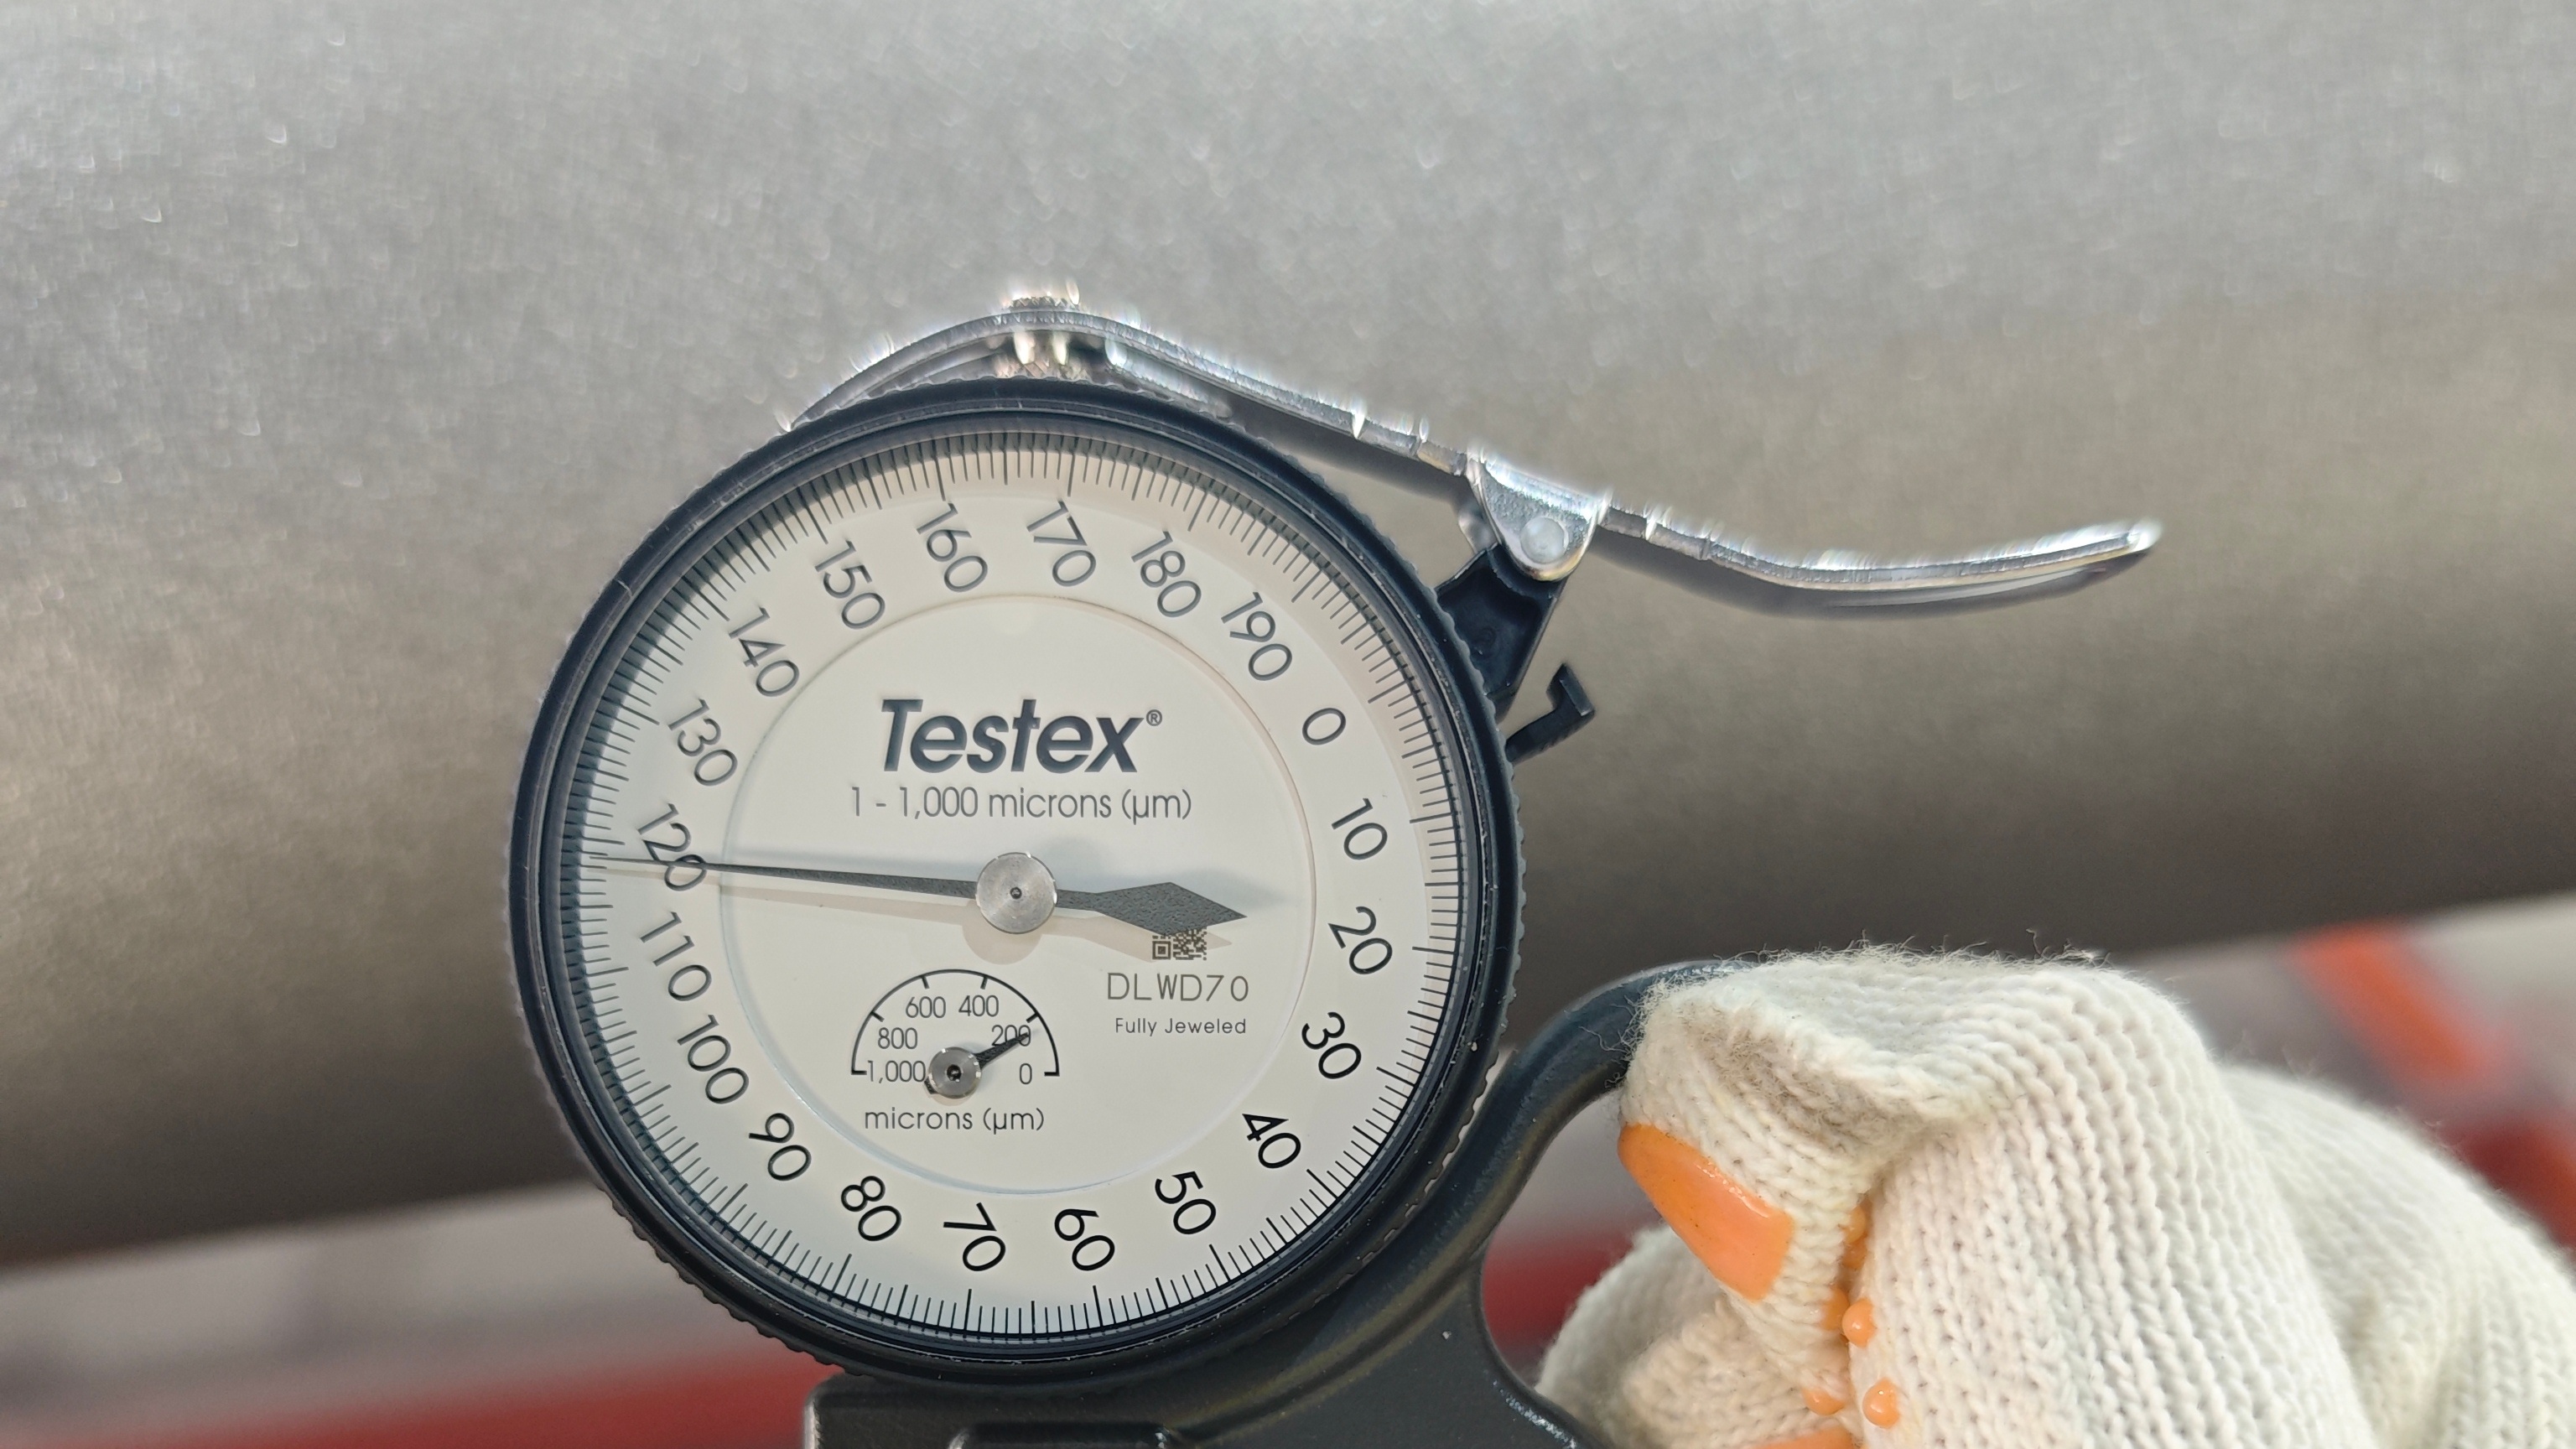
Pomiar profilu powierzchni: Po piaskowaniu nasz inspektorzy ds. Jakości (QA) używają specjalnej Taśmy replikacyjnej Testex naciskanej na powierzchnię metalu, mierzanej za pomocą precyzyjnego miernika grubości.
-
Cel: Upewniamy się, że powierzchnia stali osiąga kontrolowaną, jednorodną mikro-szorstkość. Te mikro-rowery działają jak małe mechaniczne "haki" (podobnie jak Velcro), które pozwalają pierwszej warstwie farby głęboko zaprezentować się w metalu.
Krok 2: Laboratorium testu przyczepności przez odrywanie
Jak możemy być 100% pewni, że farba nie odpadnie, gdy Twoi pracownicy montują rury na miejscu, lub gdy rury doświadczają ekstremalnych zmian temperatury latem i zimą?
Testujemy to w naszym laboratorium za pomocą destrukcyjnej metody testu odrywania!
-
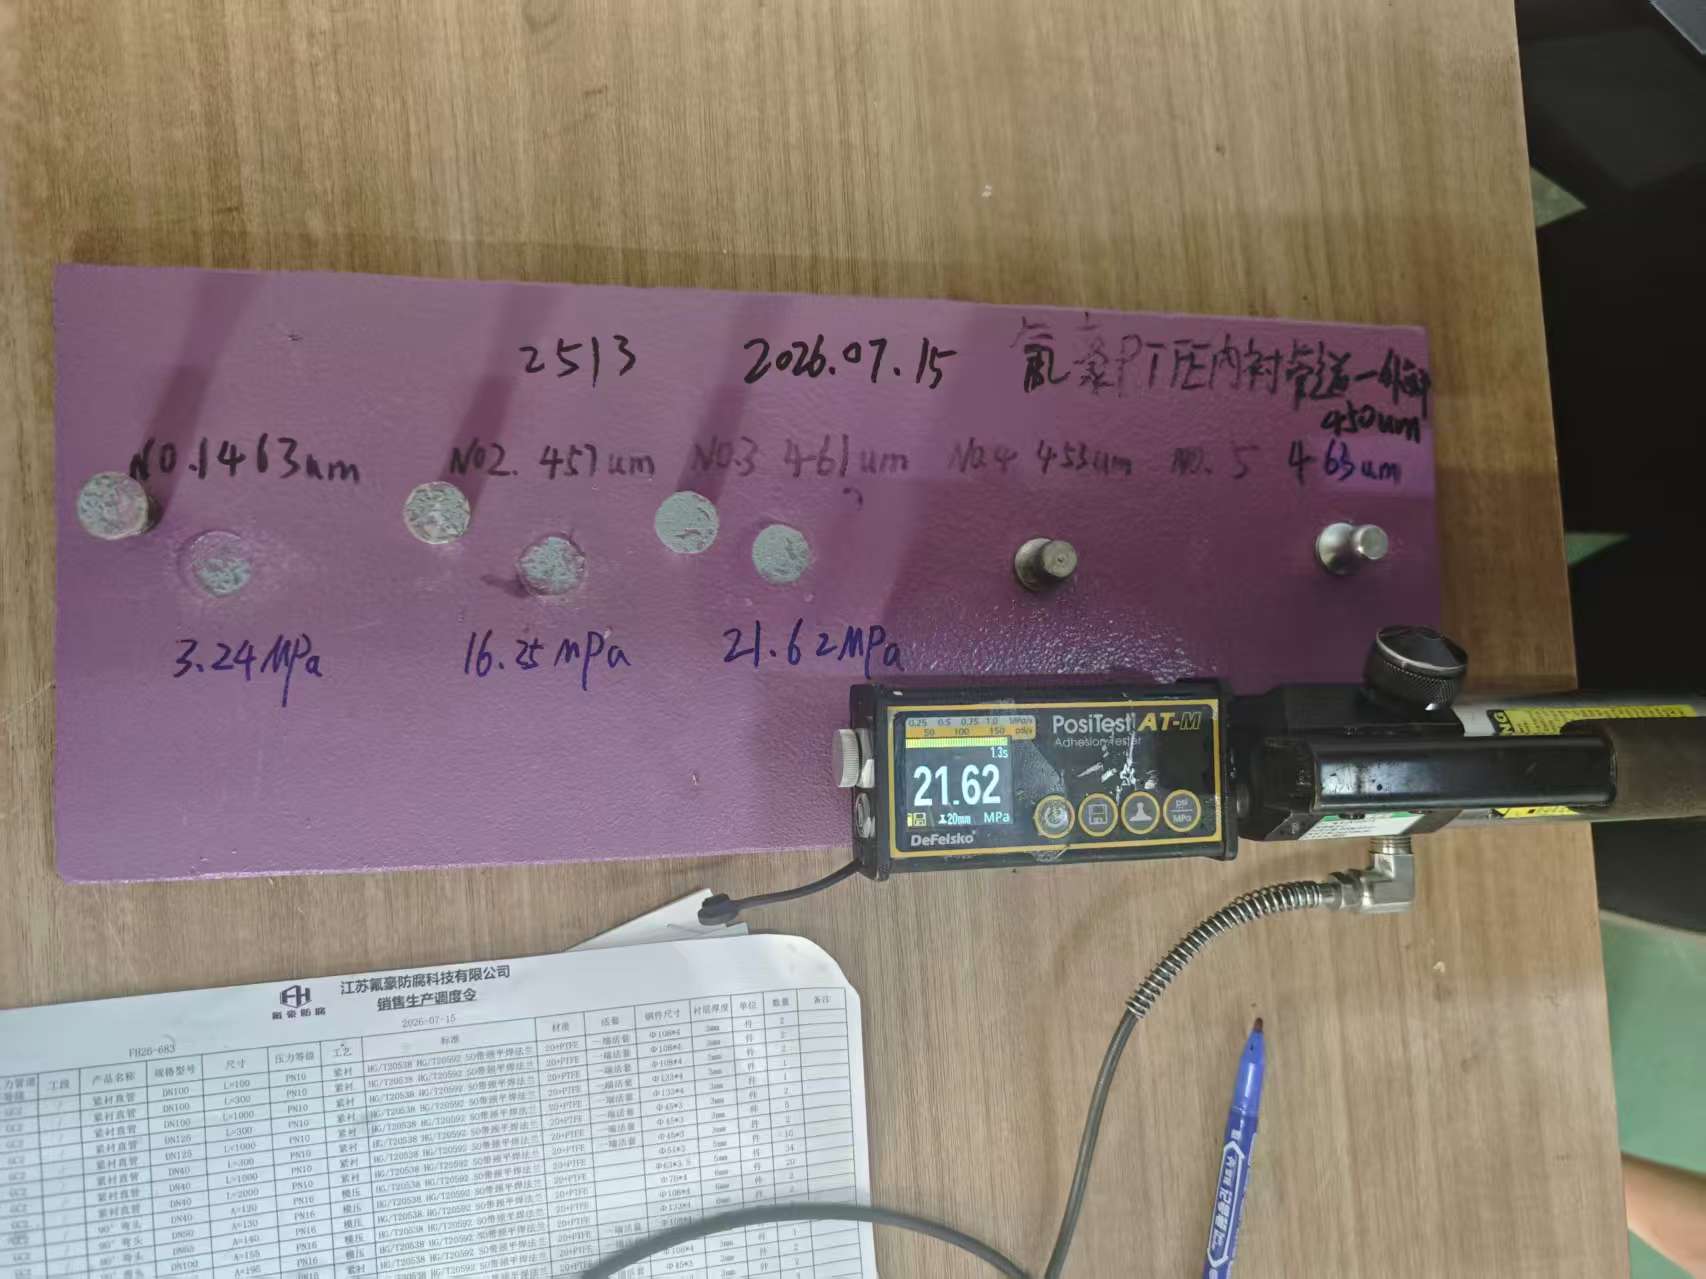
Ustawienie testu: Wraz z Twoimi rzeczywistymi rurami produkcyjnymi, przygotowujemy pasujące stalowe płyty testowe, które przechodzą przez dokładnie ten sam proces piaskowania i malowania.
-
Przyklejanie sztyftów: Małe okrągłe metalowe sztyfty (nazywane dolami) są mocno przyklejane do pomalowanej płyty testowej za pomocą wysokiej siły epoksytu przemysłowego. Pozostawiamy klej do całkowitego utwardzenia, aż stanie się twardy jak skała.
-
Test odrywania: Nasz technik QA dołącza specjalne narzędzie hydrauliczne (tester przyczepności PosiTest) do metalowego sztyftu i powoli zwiększa siłę odrywania prosto w górę.
-
Wynik: Maszyna mierzy dokładną ilość siły potrzebnej do odrycia farby od stali. Podczas gdy standardowe malowanie komercyjne może odrywać się przy niższych ciśnieniach, nasze wytrzymałe powłoki trzymają się mocno do 20 MPa lub więcej. Oznacza to, że potrzeba ogromnej ilości siły, zanim wiązek nawet zacznie myśleć o zerwaniu.
Krok 3: Pomiar grubości suchej warstwy farby (DFT)
Jeśli warstwa farby jest naniesiona zbyt cienko, tlen i wilgotność mogą powoli przenikać przez mikroskopijne pęknięcia z biegiem czasu, powodując ukryte rdzewienie pod farbą. Z drugiej strony, jeśli farba jest naniesiona zbyt grubo w pojedynczej warstwie, może pękać podczas suszenia. Znalezienie dokładnego odpowiedniego balansu jest kluczowe.
-
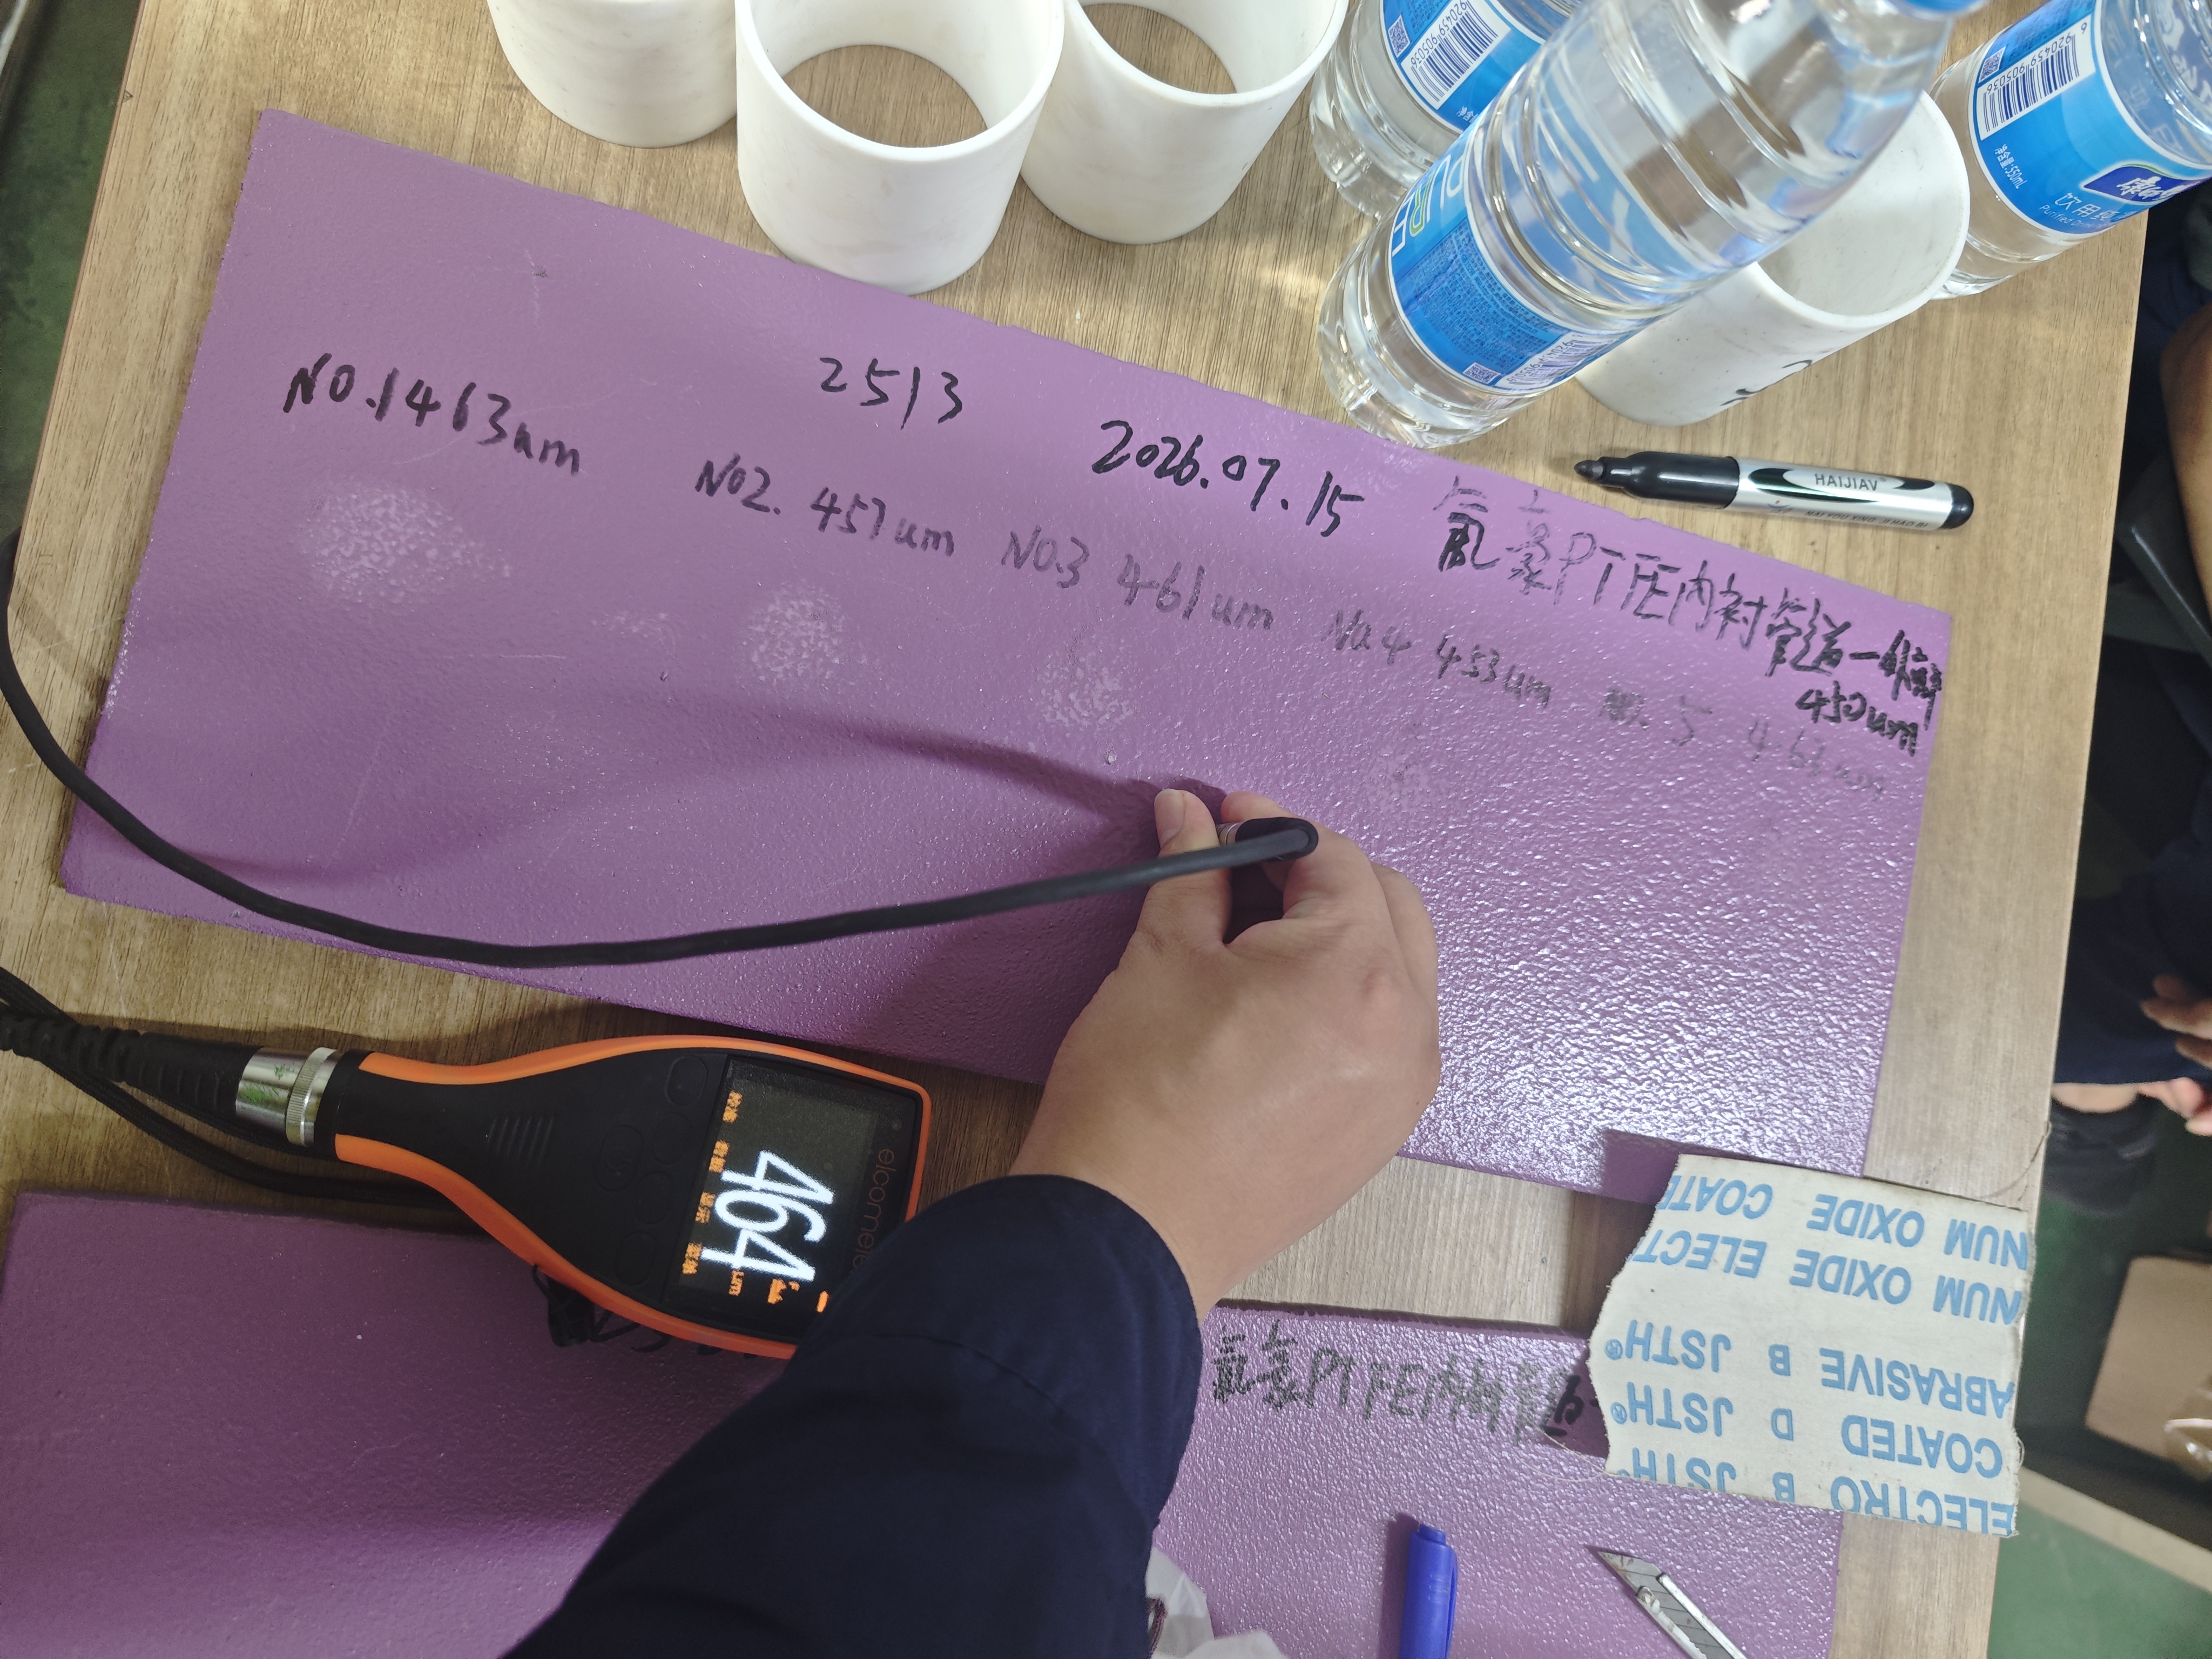
Sprawdzenia za pomocą cyfrowego miernika: Inspektorzy używają ręcznego cyfrowego miernika magnetycznego (takiego jak cyfrowy miernik Elcometer) do testowania grubości farby w dziesiątkach różnych punktów na ciele rury, szyjach flanszy i połączeniach spawanych.
-
Jednorodny zakres docelowy: Dla ciężkich środowisk zakładów chemicznych utrzymujemy całkowitą grubość suchej warstwy farby około 400 do 460 mikronów.
-
Gwarancja pełnego pokrycia: Przez testowanie wielu punktów na każdym pojedynczym role, gwarantujemy, że nie ma zero "cienkich punktów" pozostawionych wystawionych na korozję atmosferyczną.
Praktyczne korzyści dla menedżerów zakupów
Przez egzekwowanie tych rygorystycznych testów laboratoryjnych i fabrycznych, dostarczamy konkretnych korzyści dla harmonogramu i budżetu Twojego projektu:
-
Zero nieoczekiwanych konserwacji: Nie będziesz musiał wysyłać załog malarskich na rusztowania, aby przemalować zrdziewiałe zewnętrzne rury co dwa lata.
-
Dopasowana żywotność: Ochrona zewnętrznej stali jest zbudowana tak, aby dopasować długi, niezawodny okres użytkowania wewnętrznego wyłożenia PTFE.
-
Pełna śledzenie jakości: Każdy wynik testu – od głębokości profilu powierzchni po końcową grubość farby – jest dokumentowany i dołączony do certyfikatów inspekcji partii.
Co dalej?
Testowanie grubości farby i przyczepności to tylko połowa opowieści. Po całkowitym wyschnięciu farby, jak chronimy te ciężkie role podczas transportu morskiego, aby dotarły do Twojej placówki bez żadnego rysunku?
Przeczytaj Część 2 aby odkryć nasze ostateczne sprawdzenia powłoki, ochronę uszczelnienia flanszy i przepływy pracy pakowania eksportowego międzynarodowego!


